Laserschneidanlage für kontinuierliche Bearbeitung mit variablen Konturen

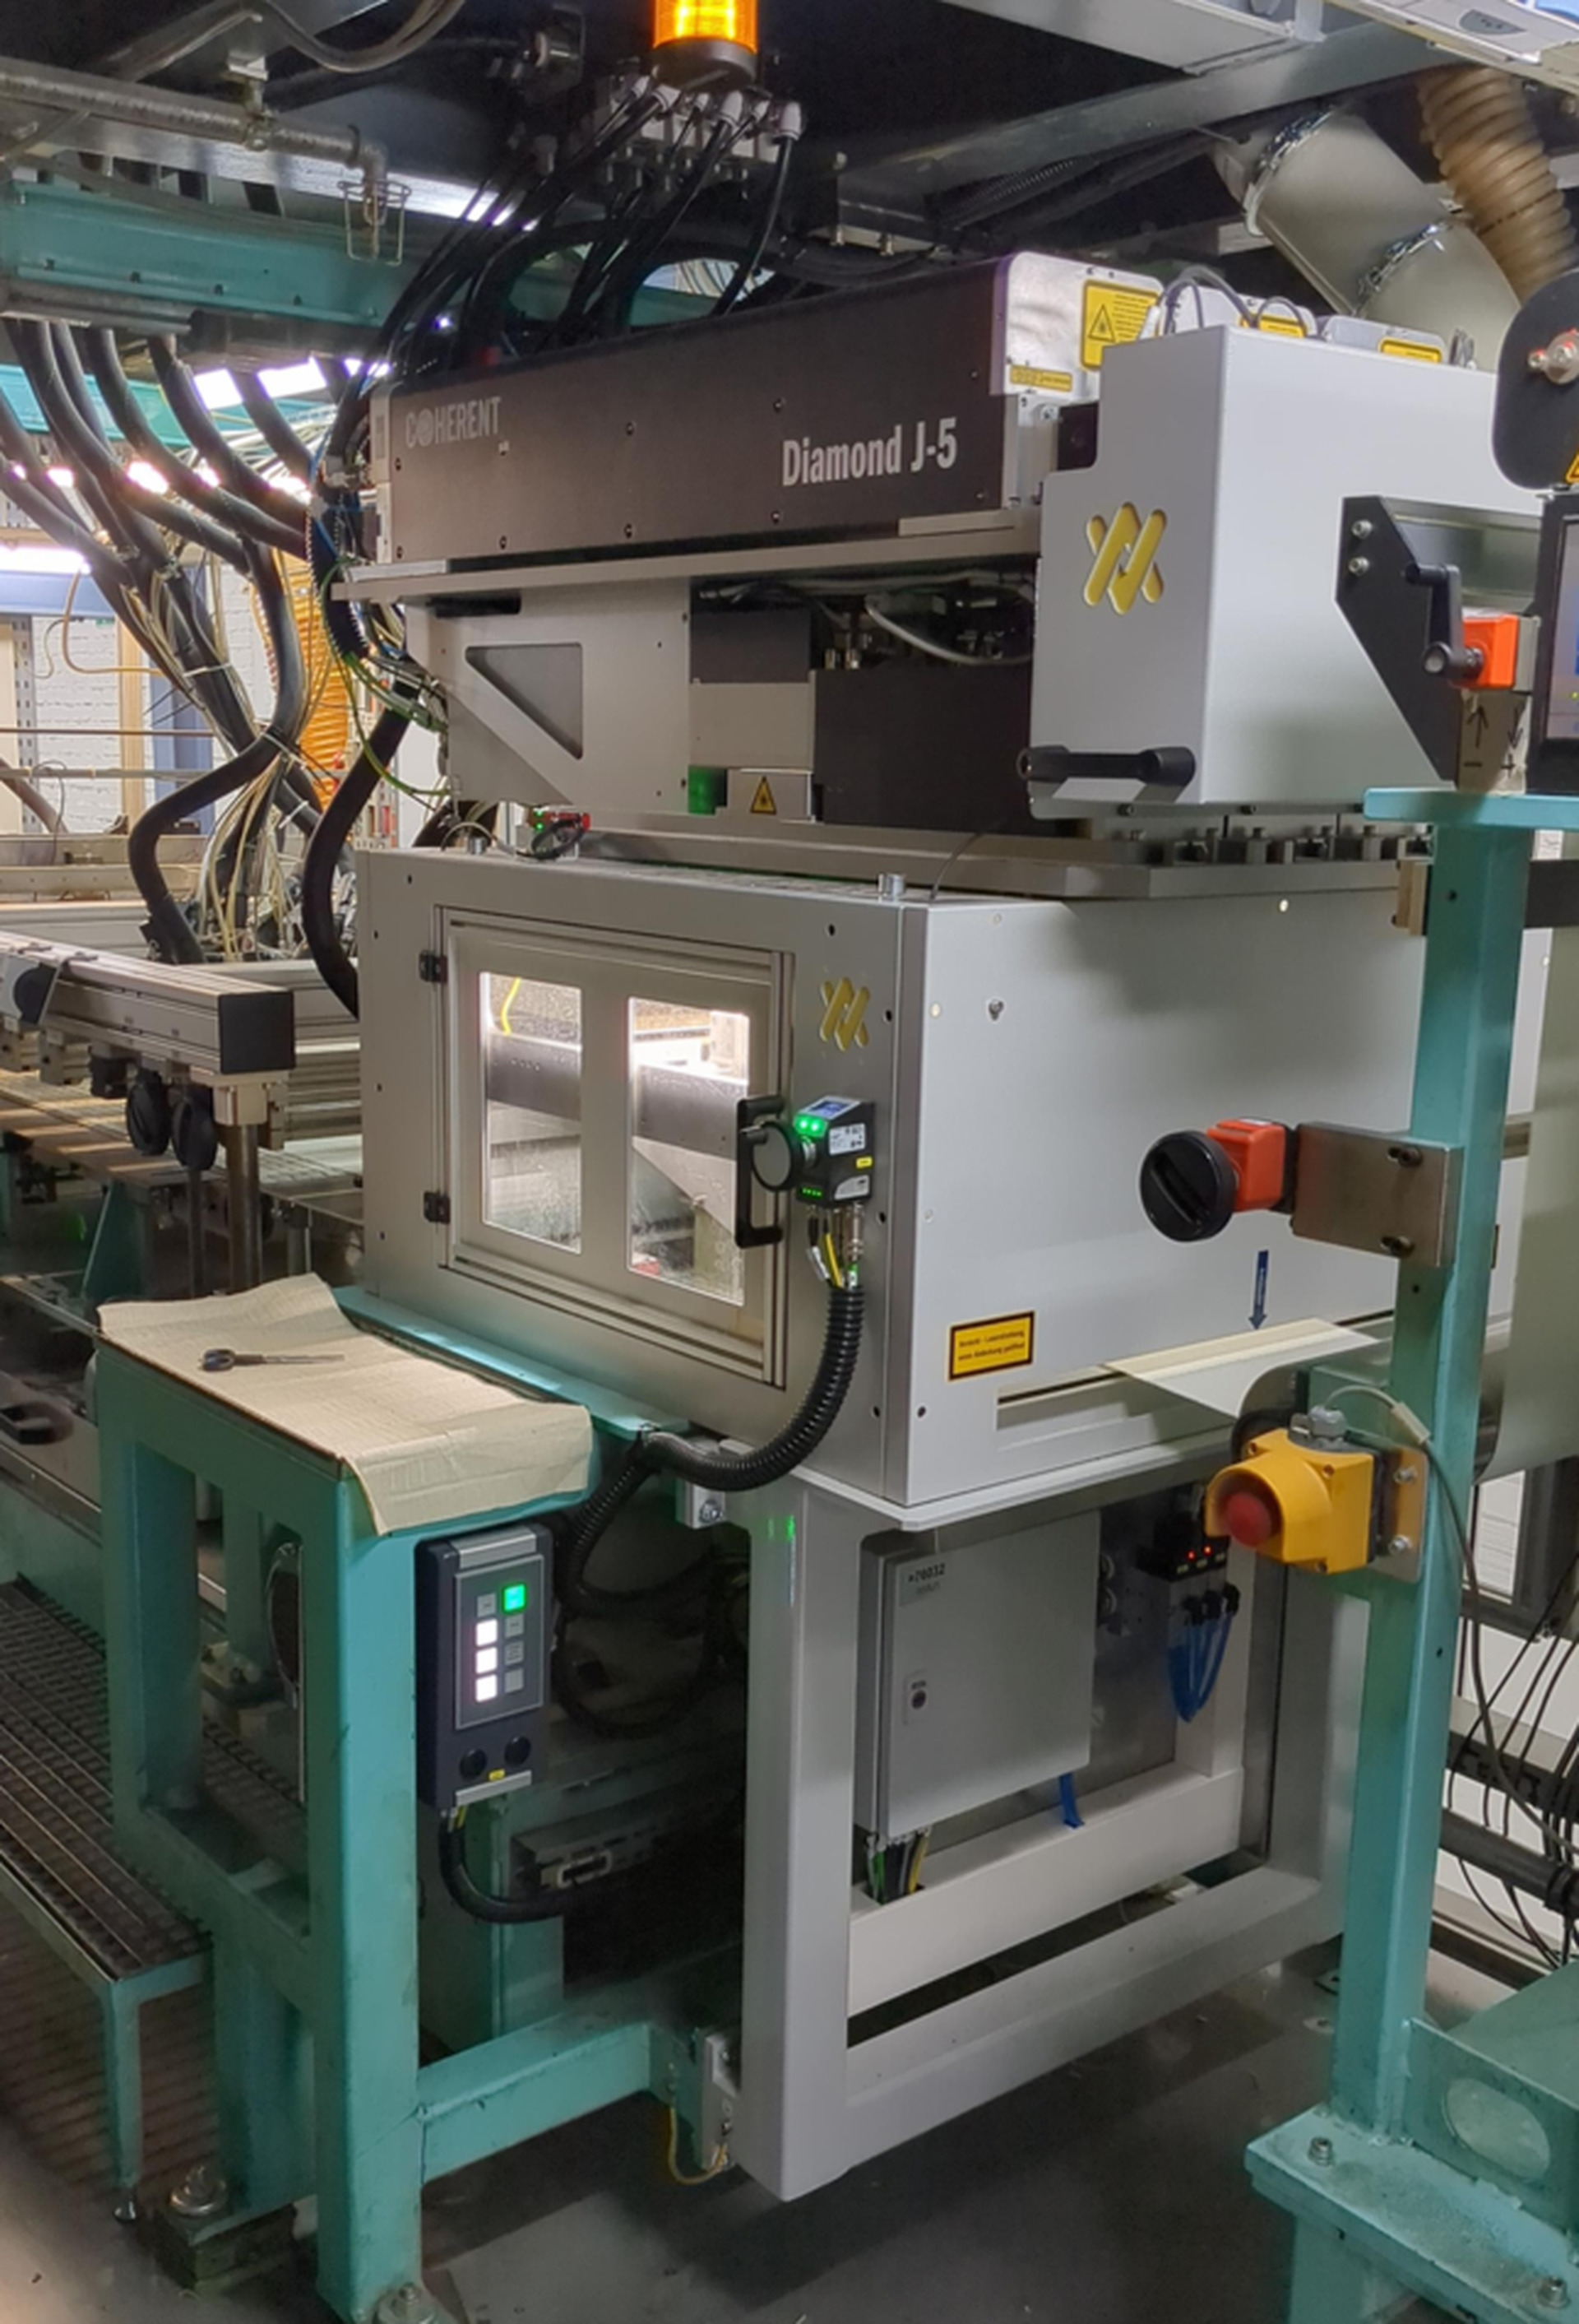
Die Anlage schneidet Konturen in Luftfilterbälge im kontinuierlich laufenden Band bei einer Bahngeschwindigkeit von 150 m/min. Sie ist Teil einer durchgehenden Fertigungslinie und wird über deren Steuerung geführt, wodurch ein eigenständiger Bedienplatz entfällt.

Der Aufbau ist modular: Drei nebeneinander angeordnete Module decken gemeinsam die gesamte Arbeitsbreite ab, jedes mit CO₂-Laser, 3-Achs-Scanner und zugehöriger Ansteuerung. Die Scanfelder überlappen einander, sodass Konturen auch über die Modulgrenzen hinweg durchgehend geschnitten werden. Für die Instandhaltung ist jedes Modul einzeln zugänglich, ohne den gesamten Schneidbereich zerlegen zu müssen. Die 3-Achs-Scanner erlauben den Wechsel der Schnittkontur über die Rezeptur, ohne mechanische Umrüstung.

Die eigentliche Herausforderung liegt bei dieser Geschwindigkeit in der Bahnführung. Gezielte Luftströmungen stabilisieren das Material im Schneidbereich und führen gleichzeitig den Abfall kontrolliert ab. Eine Deionisierung verhindert, dass sich Schnittreste elektrostatisch am Material oder an der Anlage anlagern - Voraussetzung für einen störungsfreien Dauerlauf im Linienverbund.
1161
1131

Schneidanlagen für die Lithium-Ionen-Zellfertigung

Zwei eigenständige Anlagen für die Elektroden- und Separatorfertigung - aufgebaut auf gemeinsamen Rolle-zu-Rolle-Komponenten, unterschieden durch das jeweils materialgerechte Bearbeitungswerkzeug.

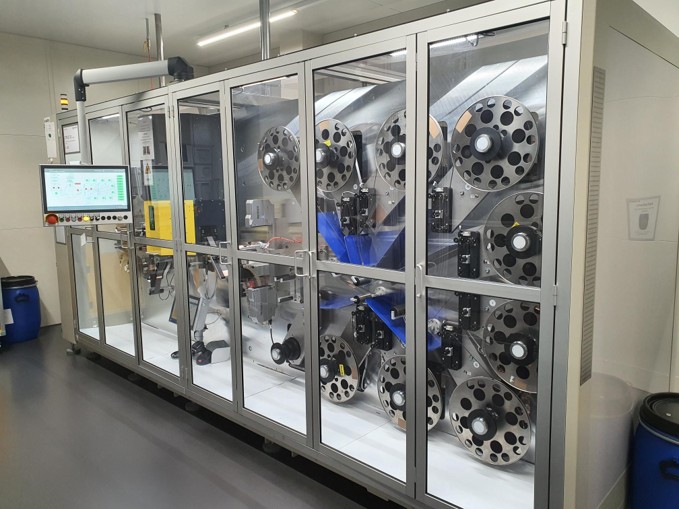
Die Laserschneidanlage bearbeitet Anoden- und Kathoden-Elektrodenbänder. Das Breitband wird in zwölf Bänder aufgetrennt: die zehn Schmalbänder werden exakt geführt und auf je eine separate Spule aufgewickelt. Der berührungslose Laserprozess liefert hohe Schnittkantenqualität bei reproduzierbaren Ergebnissen. Der vollautomatische Schneidautomat verarbeitet Separatorbänder. Hier trennt eine Messer-Schneideinheit das Breitband in zehn Schmalbänder, die ebenfalls einzeln aufgewickelt werden.

In beiden Anlagen werden die links und rechts entstehenden Randschnittbänder gezielt in Auffangbehälter im Absaugungsbereich geführt. Der Randschnitt wird damit kontrolliert aus dem Prozess entfernt, ohne die Bandführung der Schmalbänder zu beeinflussen. Bandführung, Wickeltechnik und Anlagensteuerung stammen aus derselben R2R-Basis. Für den Betreiber bedeutet das durchgängige Bedienlogik und eine gemeinsame Ersatzteilbasis über beide Materialströme hinweg, während das Schneidwerkzeug - Laser oder Messer - auf das jeweilige Material abgestimmt bleibt. Beide Anlagen sind auf Ein-Personen-Betrieb ausgelegt: Der weitgehend autarke, prozesssichere Ablauf erlaubt es einer Bedienperson, mehrere Anlagen parallel zu überwachen.

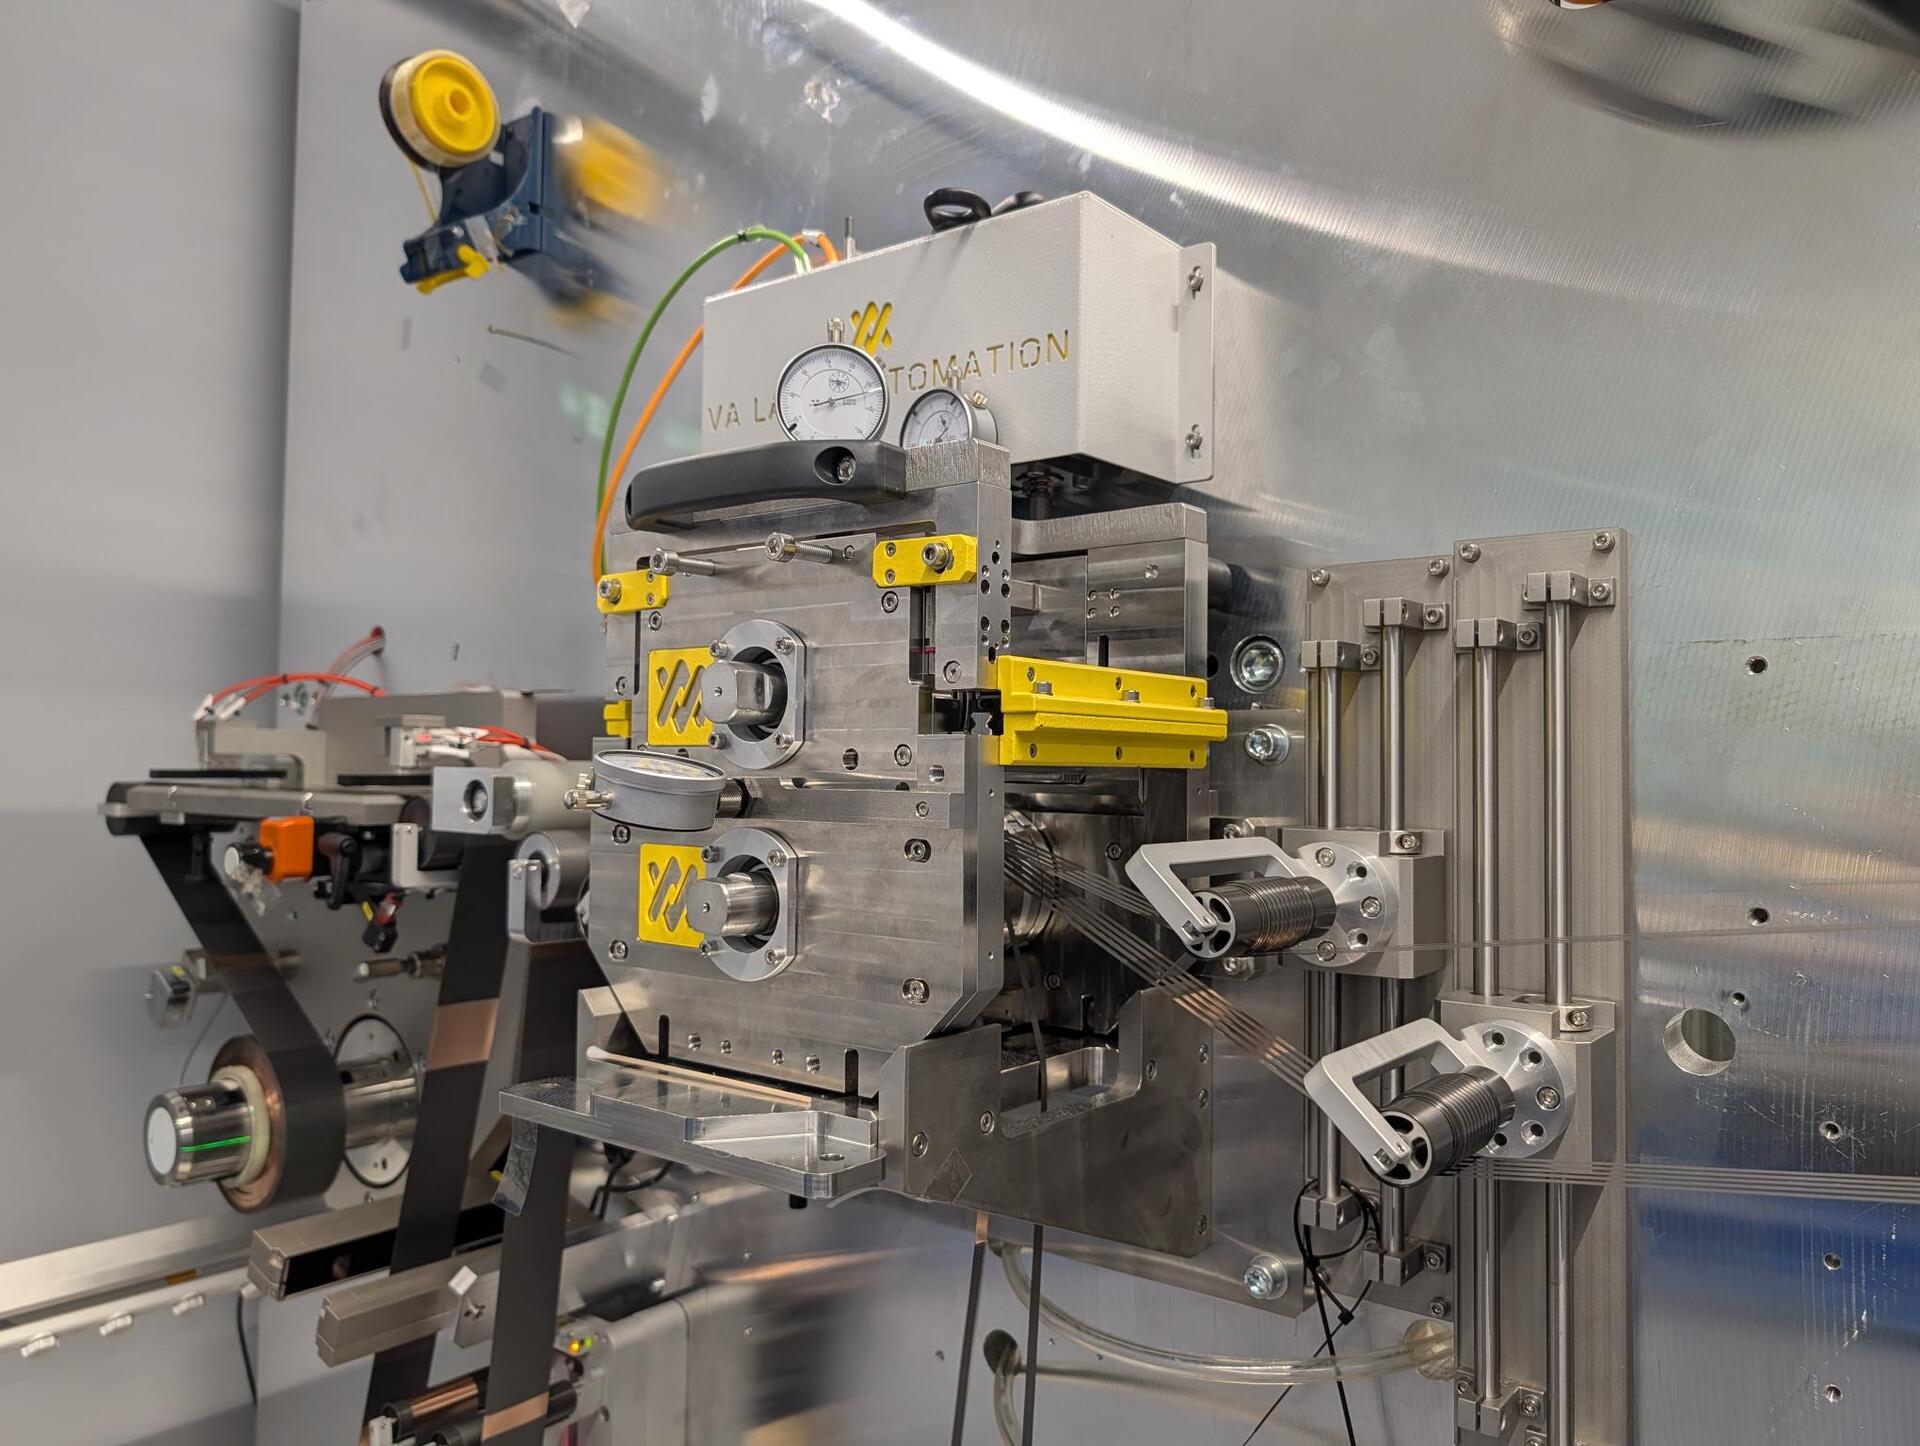
Rollenmesserkassette – Schneidmodul für Separator und Elektrode

Als Erweiterung der bestehenden Schneidanlagen konzipiert: ein Schneidmodul, das anstelle der Laser- oder der bestehenden Klingenbearbeitung in die R2R-Linie eingesetzt wird. Ziel ist ein Schneidsatz, der sowohl Keramikseparator als auch Elektrodenmaterial verarbeitet.

Die Kassette mit Ober- und Untermesserwelle wird als kompletter Block außerhalb der Anlage bestückt und gewartet und als Einheit gewechselt. Rüst- und Wartungsarbeiten verlagern sich damit weg von der laufenden Linie in die Vorbereitung.

Ausgelegt ist das Modul für den gleichgerichteten wie den gegengerichteten Schnitt. Beim gleichgerichteten Schnitt erfolgt die Zustellung axial und radial motorisch, was das Einrichten deutlich verkürzt und die eingestellten Werte reproduzierbar macht. Für den gegengerichteten Schnitt wird über Feingewinde eingestellt und anschließend geklemmt, sodass die Einstellung während des Schneidens stabil bleibt. Messerüberlapp und axialer Andruck sind in beiden Varianten fein aufgelöst einstellbar.

Höhenverstellbare Ein- und Auslaufwalzen stabilisieren den Bandlauf. Ober- und Untermesser lassen sich getrennt voneinander als Vorlauf zur Materialgeschwindigkeit einstellen und so an das jeweilige Schnittverhalten anpassen.

1166
1165

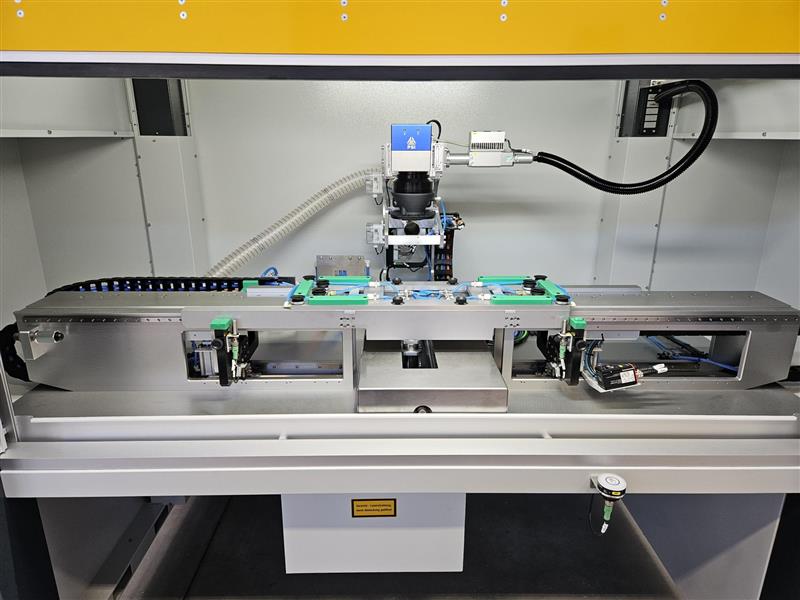
Laserbearbeitungszelle für Oberflächenreinigung

Die Zelle bearbeitet metallische Verbindungen im Dauerbetrieb bei geringem Wartungsaufwand. Beschickt wird sie über eine automatische Hubtür. Der Bearbeitungsraum ist durch eine auf den Laser abgestimmte, passive Laserschutzeinhausung abgeschirmt.

Das Oberwerkzeug trägt die Konsole mit der Ablenkeinheit. Da der Scanner mittig in der Zelle sitzt, bleibt der Strahlengang definiert begrenzt - Voraussetzung für den passiven Laserschutz. Bewegt wird stattdessen das Bauteil: hochdynamische Linearmotoren im Unterwerkzeug positionieren das Werkstück, während Absaugung und Reinigungswerkzeug ortsfest bleiben. Das ergibt einen stabileren Prozess bei fixer Absaugposition, weniger Bewegung in Energiekette und Lichtleitkabel und eine wirtschaftlichere Schutzauslegung.

Ein Absaugverstärker regelt die Strömung vom Bearbeitungsbereich zur Raumabsaugung und stellt so das Zusammenspiel von Prozessgas und Absaugung ein. Ein Unterdrucksensor überwacht die Absaugleistung dauerhaft.

Ein Crossjet schützt die Optik und führt Stäube direkt in die Absaugung ab. Eine Smartkamera mit Beleuchtung übernimmt Positionskorrektur und Prozessüberprüfung. Die Bauteile werden auf kodierten Werkstückträgern aufgenommen, die sämtliche Spannelemente bereits enthalten. Rüstfehler werden so systematisch ausgeschlossen. Über das HMI wählt der Bediener die Rezeptur und beobachtet den laufenden Prozess.

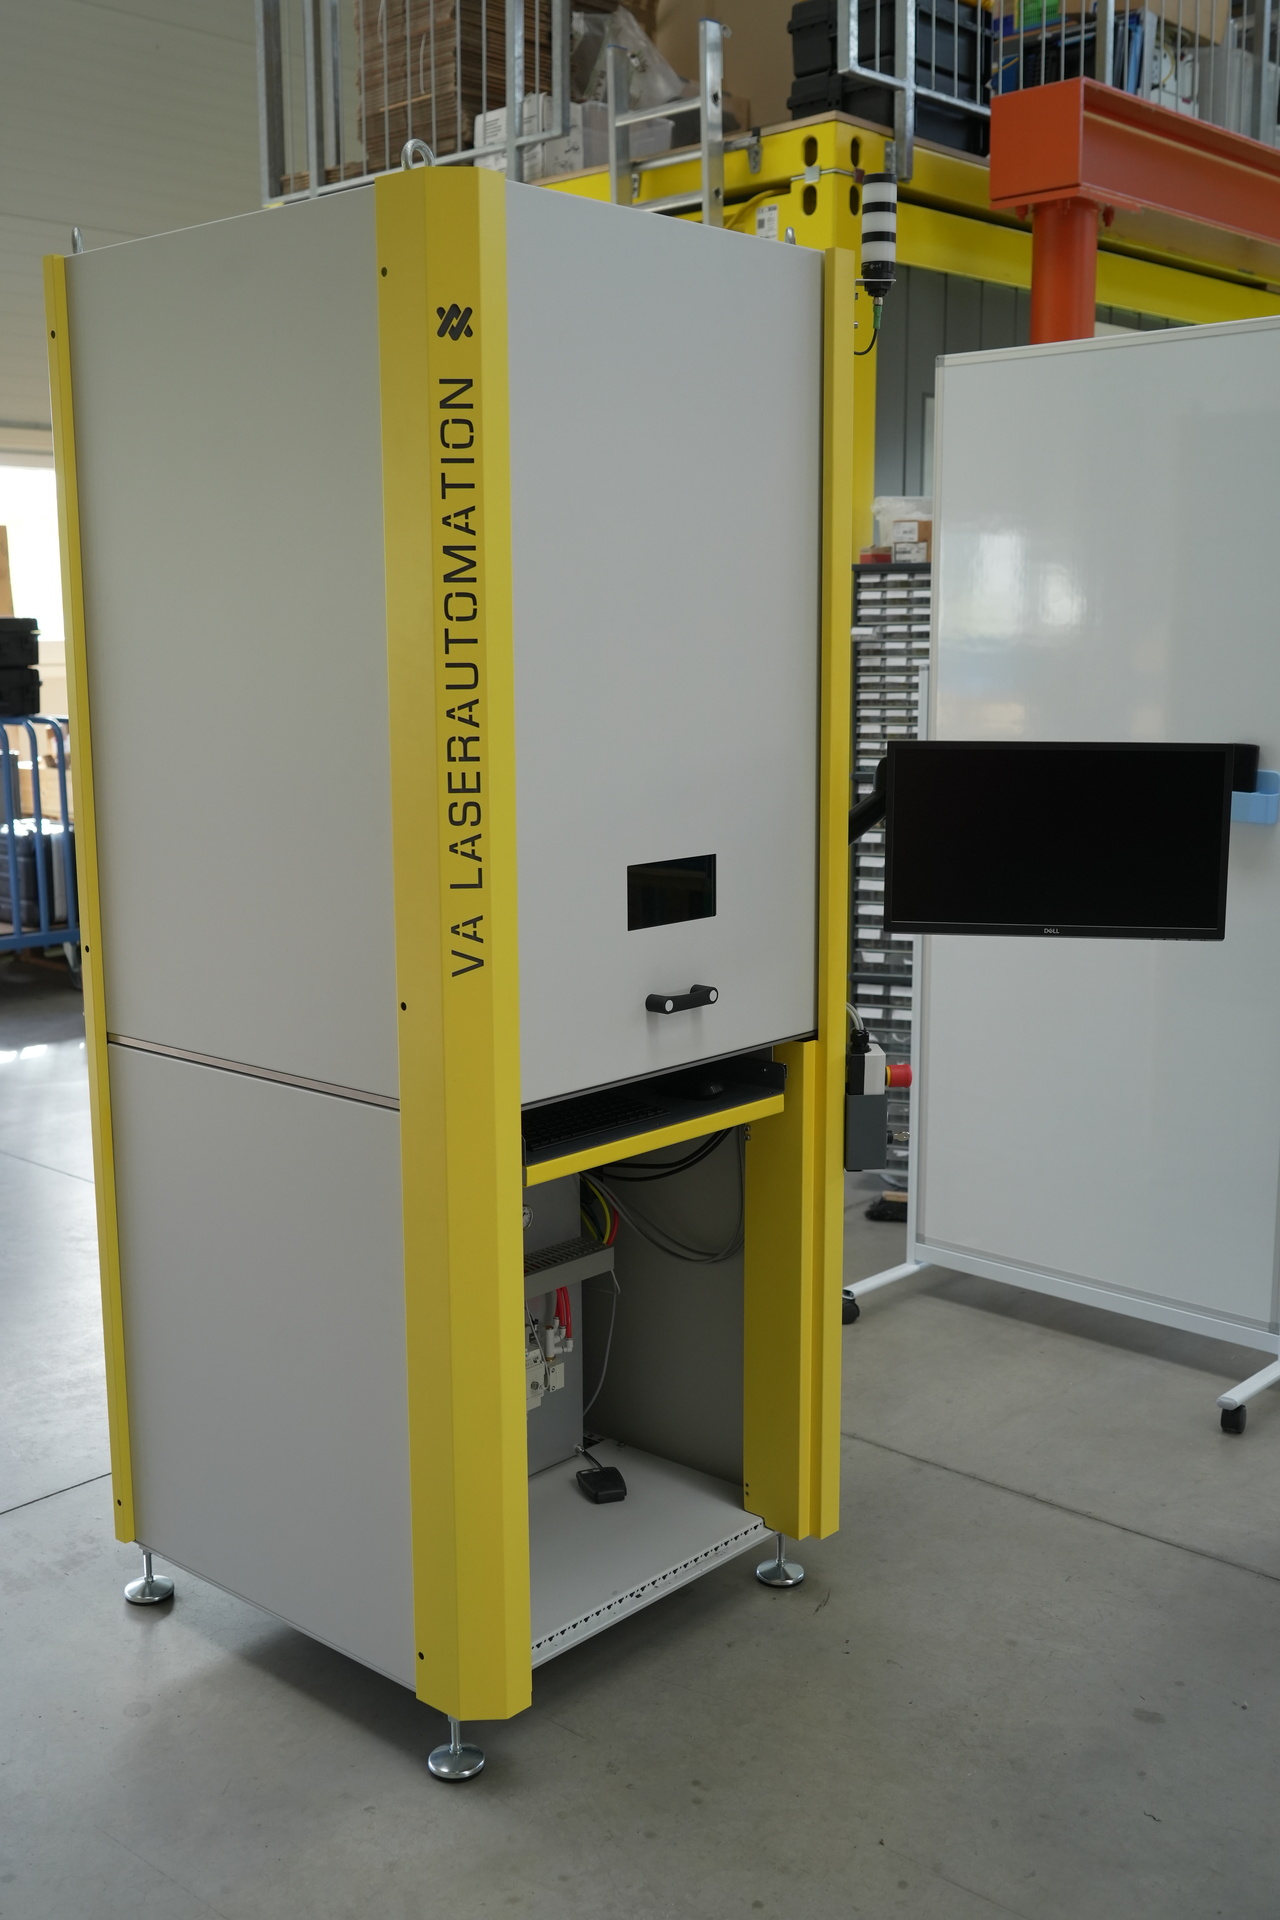
Laserbearbeitungszelle für metallische Fügeverbindungen

Die Zelle ist auf die präzise Bearbeitung metallischer Verbindungen ausgelegt und richtet sich an Laboranwendungen und die Kleinserienfertigung. Sie verbindet einen manuellen Bestückungsablauf mit einem vollständig gekapselten, passiv lasersicheren Prozessraum - die Schutzwirkung beruht allein auf der konstruktiven Auslegung und besteht unabhängig von Sensorik und Steuerungszuständen.

Der Zugang erfolgt über eine manuell betätigte, ausbalancierte Hubtür mit geringer Betätigungskraft. Werkstückvorrichtungen werden über eine Montageplatte reproduzierbar positioniert. Die integrierten Pneumatik Anschlüsse binden Spannelemente direkt an der Vorrichtung an. So lassen sich Vorrichtungen anwendungsspezifisch auslegen und rasch wechseln - ein Vorteil bei kleinen Losgrößen und Versuchsreihen.

Bedient wird die Zelle manuell über das HMI, mit direktem Zugriff auf die Prozessparameter. Die Prozessgaszufuhr wird überwacht und gemäß definierten Spülzeiten geregelt, Voraussetzung für reproduzierbare Nahtqualität an oxidationsempfindlichen Werkstoffen. Eine kombinierte Raum- und Prozessabsaugung hält die Fertigungsbedingungen stabil.

Die Zelle ist als Plattform konzipiert: Statt der manuellen Hubtür ist eine automatische Ausführung integrierbar, etwa beim Übergang in getaktete Serienabläufe. Auch die Laserquelle ist nicht festgelegt. Die gezeigte Ausführung arbeitet mit einem 2-kW-Faserlaser, alternative Lasertypen und Wellenlängen sind umsetzbar.

temp 1154 für 1162